


Špeciálne a strojové operácie
Ukážky a princípy priemyselného lepenia
Priemyselné lepenie na automatizovaných linkách a špecializovaných strojoch sa nezaobíde bez presného dodržania technologických princípov. Pretože moderné nanášacie a lisovacie zariadenia sú počas prevádzky skryté pod ochrannými krytmi, pripravili sme pre vás schémy a ilustrácie, ktoré detailne znázorňujú princípy nanášania lepidiel v praxi. Prezrite si technologické postupy pre kašírovanie (s využitím PVAc aj tavných lepidiel), membránové lisy, obaľovanie profilov alebo pokročilé obrábanie na CNC centrách vrátane softformingu a postformingu.
Stránka slúži ako orientačný technický prehľad vybraných strojových operácií pri lepení dreva, doskových materiálov a profilov. Cieľom je ukázať princíp nánosu, lisovania, tavenia a prítlaku v jednotlivých výrobných technológiách, nie predstaviť jeden konkrétny typ lepidla.
Plošné kašírovanie PVAc lepidlami
Plošné obaľovanie nosných substrátov dekoratívnym materiálom za použitia disperzných PVAc lepidiel. Proces zahŕňa kontinuálne nanášanie lepidla valcom, prechod sušiacou zónou na odparenie vody a následné zalisovanie. Od roku 1992 pomáhame priemyselným závodom optimálne nastaviť sušiaci cyklus a nános lepidla (napr. rady WOODMAX či RAKOLL) tak, aby bola linka maximálne efektívna a nedochádzalo k deformáciám materiálov.
- masív
- DTD
- dyha
- OSB
- MDF
- kompozit
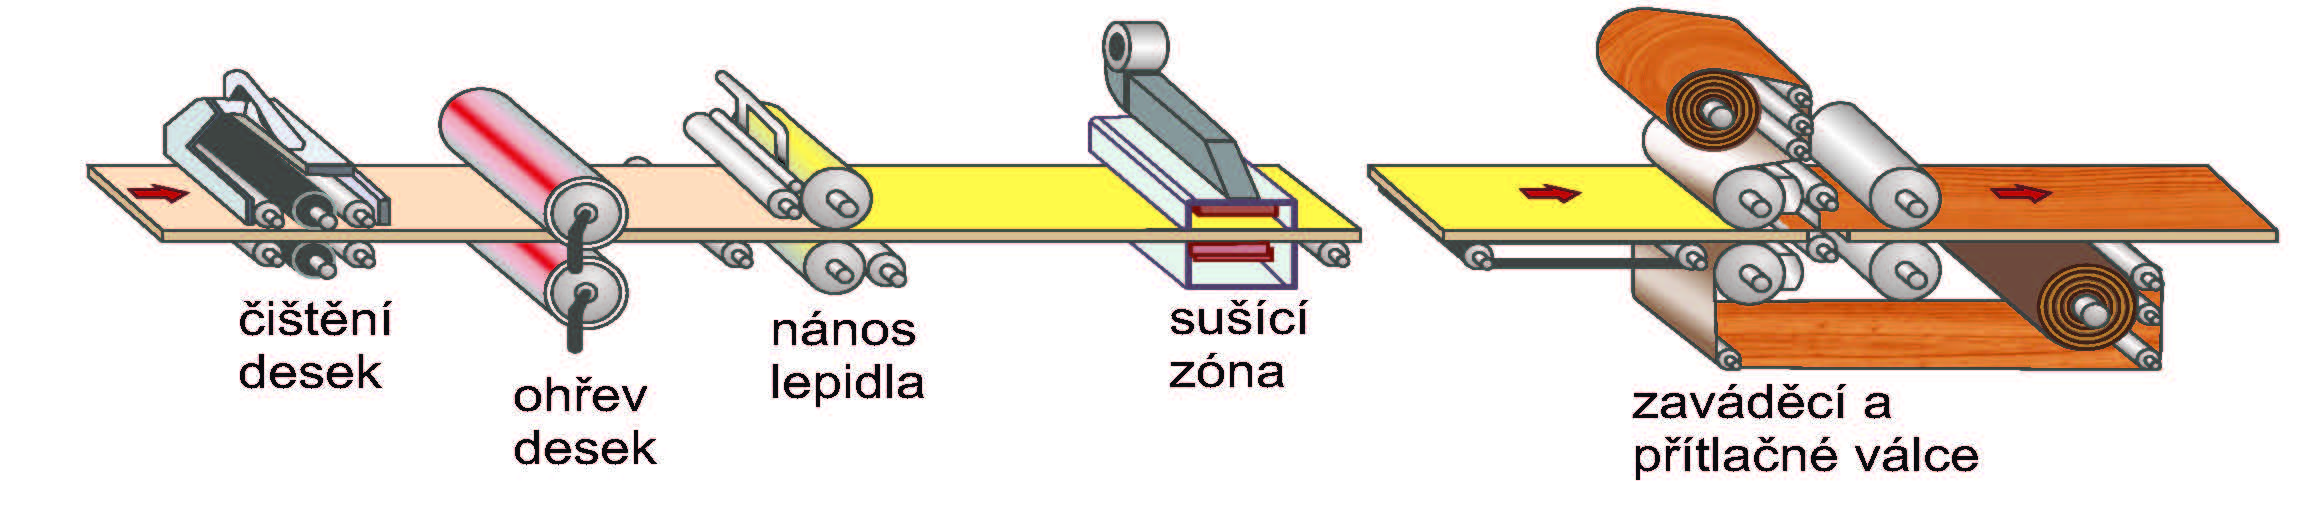 Schéma nanášania, sušiacej zóny a lisovania (popisky priamo v obrázku)
- dyha
- HPL / CPL
- papier
- fólie
- PVC
Plošné kašírovanie tavnými lepidlami
Kontinuálne plošné lepenie pomocou tavných lepidiel (najčastejšie na báze PO alebo reaktívneho PUR). Na rozdiel od PVAc disperzií tu odpadá nutnosť sušiacej zóny, čo výrazne zrýchľuje výrobný proces a umožňuje okamžité ďalšie spracovanie dielcov. Úzka spolupráca s technikmi výrobcov nám umožňuje navrhnúť presnú viskozitu a teplotu tavenia pre bezchybný nános štrbinovou dýzou alebo valcom.
- masív
- DTD
- dyha
- OSB
- MDF
- kompozit
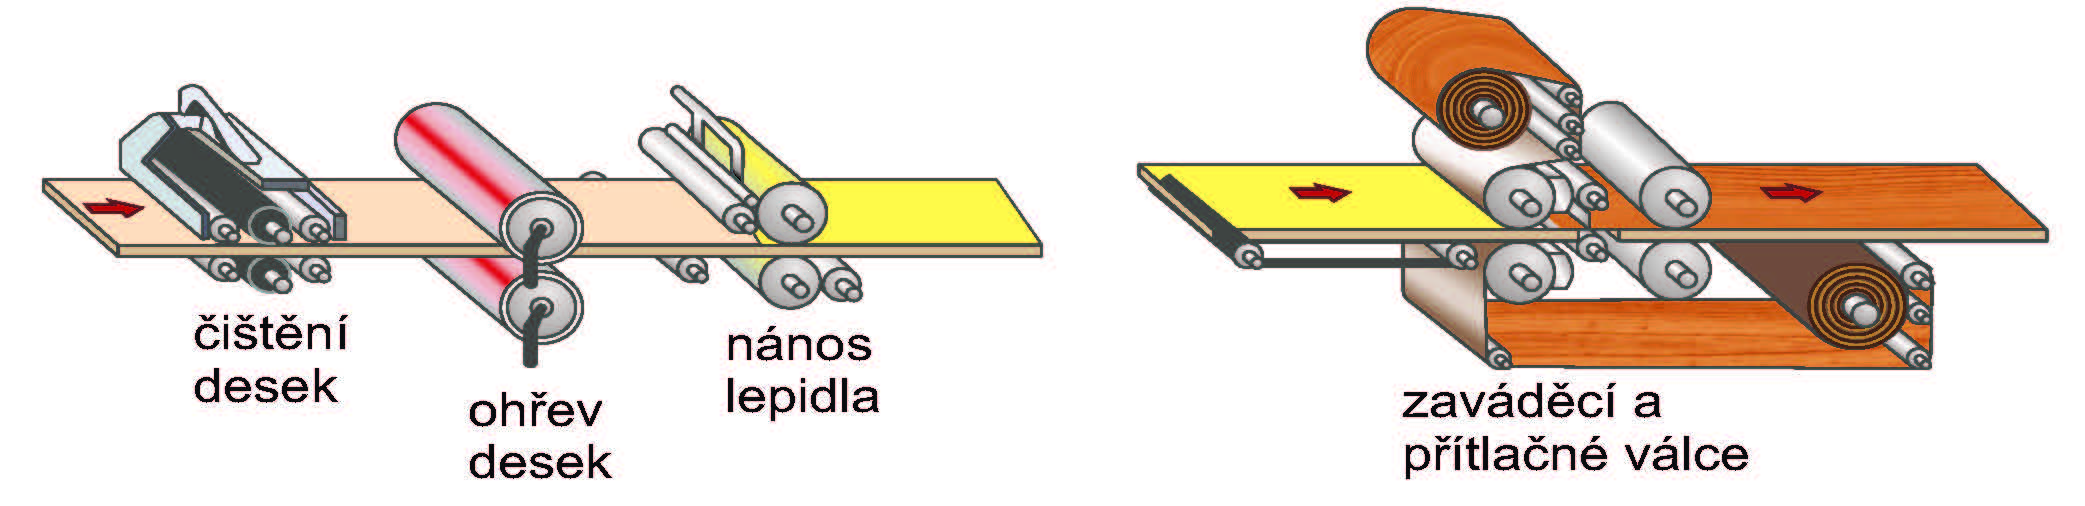 Schéma nanášania a lisovania bez sušiacej zóny (popisky priamo v obrázku)
- dyha
- HPL / CPL
- papier
- fólie
- PVC
Valcové nanášačky lepidla OSAMA
Valcové nanášanie predstavuje najrozšírenejšiu priemyselnú metódu na rovnomerný nános disperzných aj tavných lepidiel na plošné substráty. Ako oficiálny zástupca špičkového talianskeho výrobcu OSAMA Technologies dodávame na trh zariadenia, ktoré vynikajú precíznym dávkovaním a mechanickou stabilitou. Naše dlhoročné skúsenosti od roku 1992 nám umožňujú pomôcť vám s optimálnym výberom konfigurácie valcov, ich tvrdosti a drážkovania presne pre typ používaného lepidla (napr. RAKOLL či WOODMAX) a charakteristiku nanášaného povrchu.
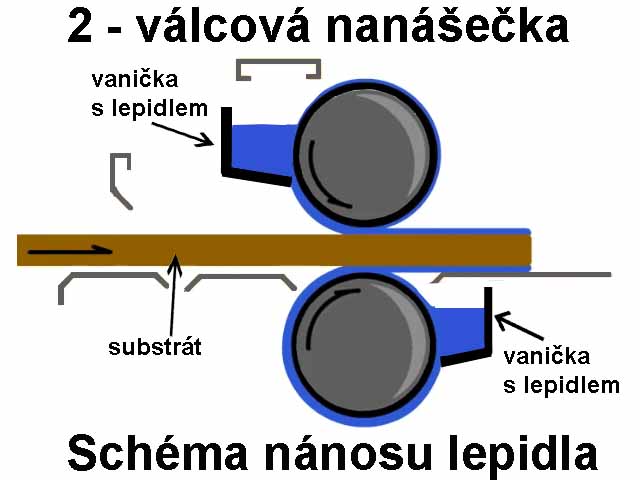
Princíp technológie: Dva valce rotujúce proti sebe, kde spodný alebo vrchný valec nanáša lepidlo priamo na substrát. Jednoduchšie a efektívne riešenie pre štandardné nánosy disperzií v stolárskych prevádzkach.
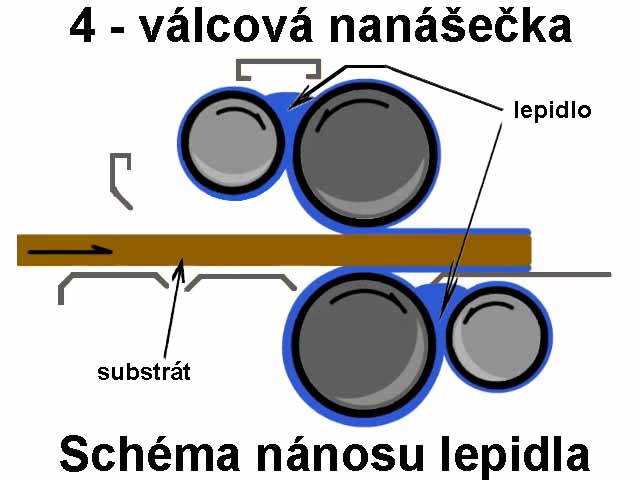
Princíp technológie: Systém s dvoma nanášacími a dvoma dávkovacími (stieracími) valcami. Umožňuje extrémne presnú mikrometrickú reguláciu hrúbky lepiaceho filmu, čo je kľúčové pre úsporu lepidla a high-tech priemyselné linky.
Logistika balenia a expertné odporúčania na tavenie PUR lepidiel
Tavné polyuretánové (PUR) lepidlá reagujú so vzdušnou vlhkosťou a vyžadujú špecifickú logistiku balenia. Na trhu sa štandardne dodávajú vo 2 kg blokoch (ideálne pre menšie tavné zariadenia alebo menšie linky), vo 20 kg súdkoch alebo vo veľkých 200 kg sudoch. Na kontinuálne plošné kašírovanie valcovou nanášačkou sú optimálnym variantom 20 kg a 200 kg obaly, pri ktorých je však kľúčové zvoliť správnu technológiu tavenia.
Pozor na spodné tavenie vs. sudové vykladače:
Pri 20 kg súdkoch sa v praxi objavujú systémy so spodným ohrevom. Tu však teplo stúpa nahor a termicky zaťažuje celý objem lepidla po dlhú dobu. To vedie k rýchlemu prepaľovaniu lepidla, upchávaniu filtrov a nutnosti častého čistenia.
Ako technologické riešenie odporúčame sudový vykladač s horným tavením. Vyhrievaná doska s čerpadlom pôsobí iba na hornú vrstvu lepidla a s postupným odčerpávaním plynule „zbieha“ dole do sudu. Tavná doska tak zostáva v permanentnom kontakte s materiálom, dokonale bráni prístupu vzdušnej vlhkosti a zamedzuje predčasnej reakcii či prepáleniu lepidla.
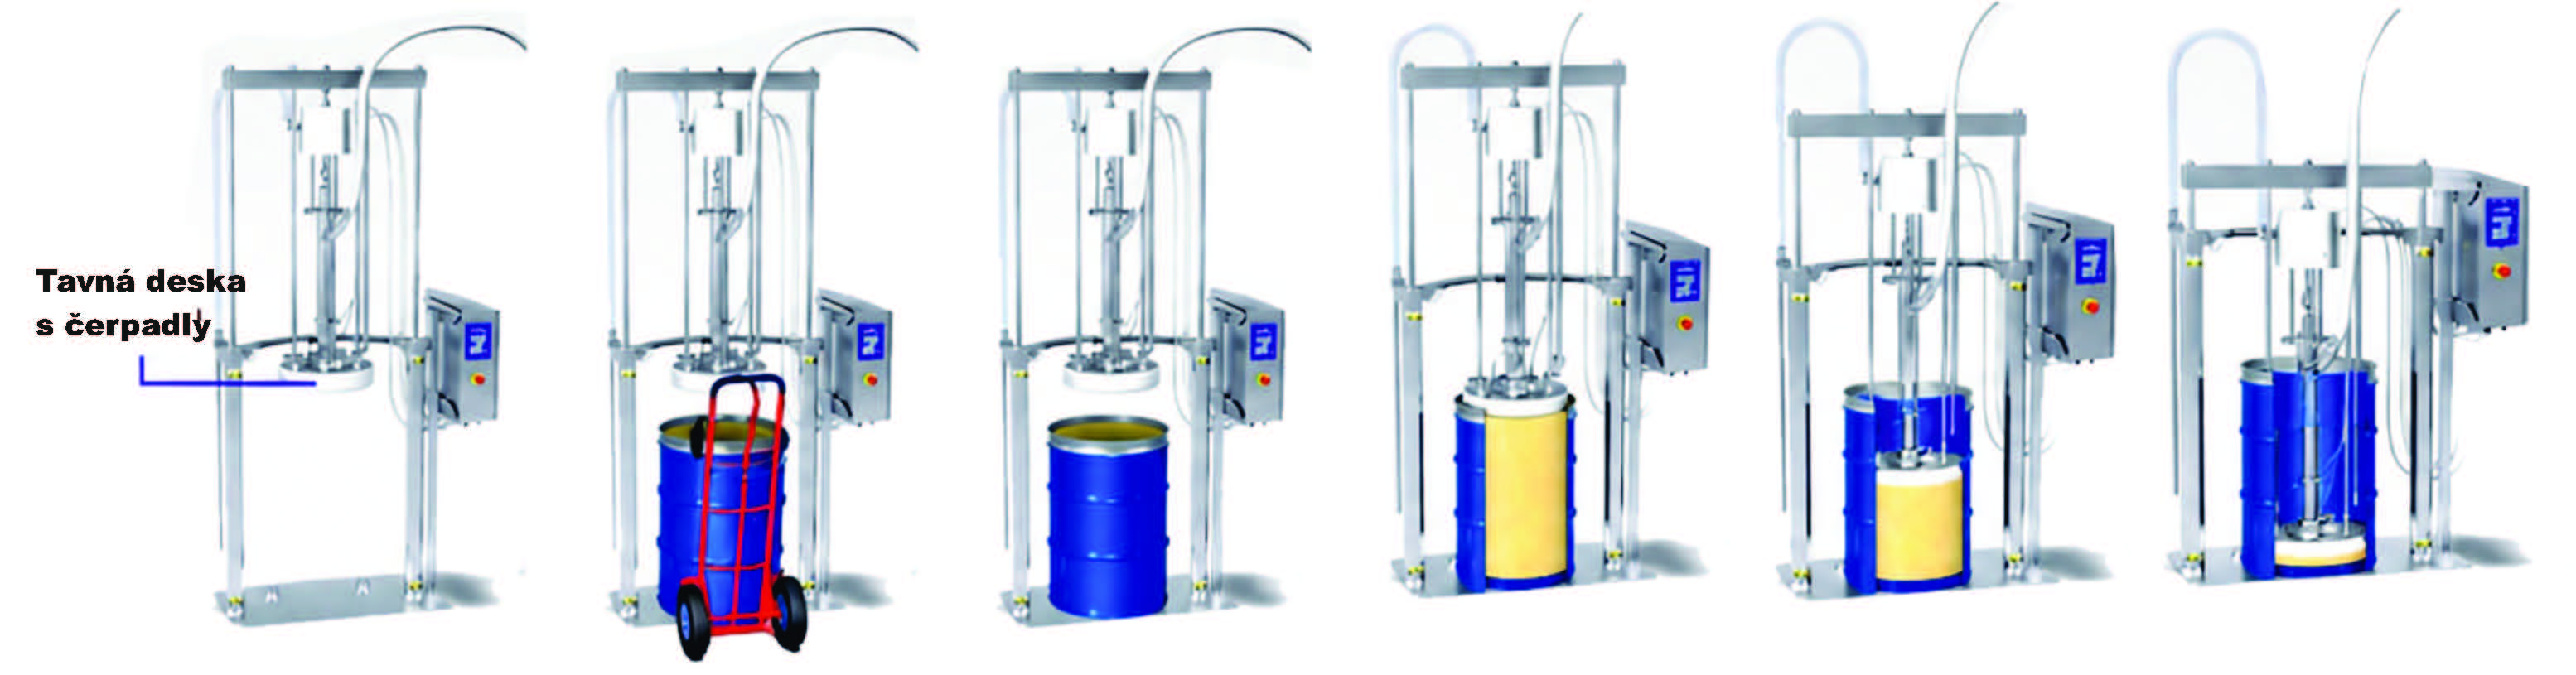 Princíp sudového vykladača: Tavná doska zbieha dole a tesní PUR lepidlo pred vlhkosťou.
Membránové lisy a 3D kašírovanie
3D plošné lisovanie termoplastických fólií na tvarovo frézované nosné dosky (najčastejšie MDF pri výrobe kuchynských dvierok). Tento komplexný proces vyžaduje stopercentnú súhru mechanickej prípravy a chemických vlastností lepidla. Kľúčovým momentom je správny nános polyuretánové disperzie, jej dokonalé vysušenie a následná termická aktivácia pod tlakom membrány za horúca. Od roku 1992 pomáhame výrobným závodom ladiť parametre nástreku a lisovacích teplôt, aby sme eliminovali odlepovanie fólií v detailoch a zaistili perfektne hladký povrch bez prepisovania textúry podkladu.
Postup membránového lisovania krok za krokom
1. Rezanie dosiek
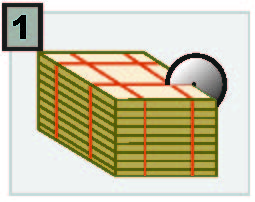 Príprava presných formátov nosného materiálu.
2. Frézovanie dosiek
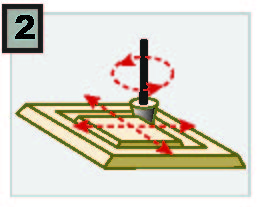 Vytvorenie požadovaného 3D tvaru a profilu na MDF.
3. Nástrek lepidla
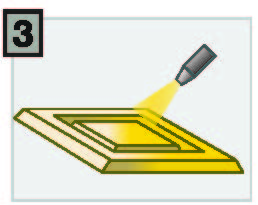 Aplikácia polyuretánovej disperzie striekacou pištoľou.
4. Sušenie lepidla
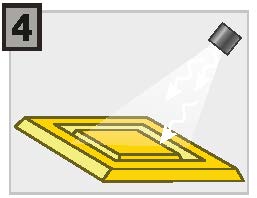 Odparenie vody z lepidla pred samotným lisovaním.
5. Rezanie fólie (PVC)
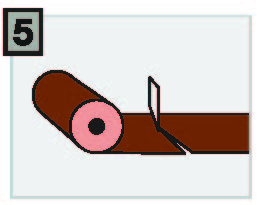 Formátovanie dekoratívnej krycej fólie z role.
6. Umiestnenie fólie
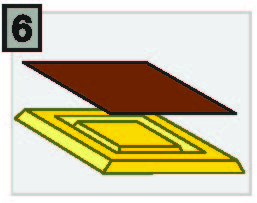 Presné polohovanie fólie nad pripravené dielce.
7. Lisovanie za horúca
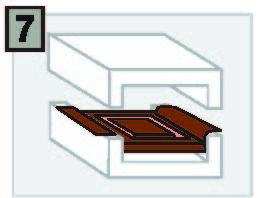 Tlak membrány a teplo reaktivujú nanesené lepidlo.
8. Hotový diel
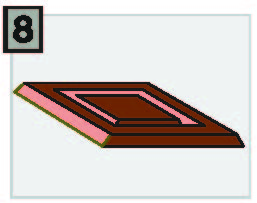 Finálny orez a kontrola kvality hotového 3D dielca.
Olepovanie rovných hrán
Štandardné priemyselné aj dielenské olepovanie rovných hrán nábytkových dielcov na hranovacích strojoch. Kľúčovým faktorom úspechu je správna teplota tavenia, viskozita lepidla a rýchlosť posuvu. Naše skúsenosti od roku 1992 nám umožňujú odporučiť optimálne tavné lepidlá (EVA, PO alebo špičkové PUR lepidlá RAKOLL) na základe typu hrany (ABS, dyha, masívne nálepky) tak, aby bola zaistená minimálna hrúbka škáry a maximálna odolnosť proti teplu a vlhkosti.
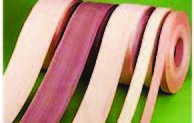
Široká škála ABS, PVC, PP, dyhových a melamínových hrán vyžaduje lepidlá s výbornou adhéziou k podkladu. Pre náročné prevádzky dodávame aj materiály optimalizované na nulovú škáru.
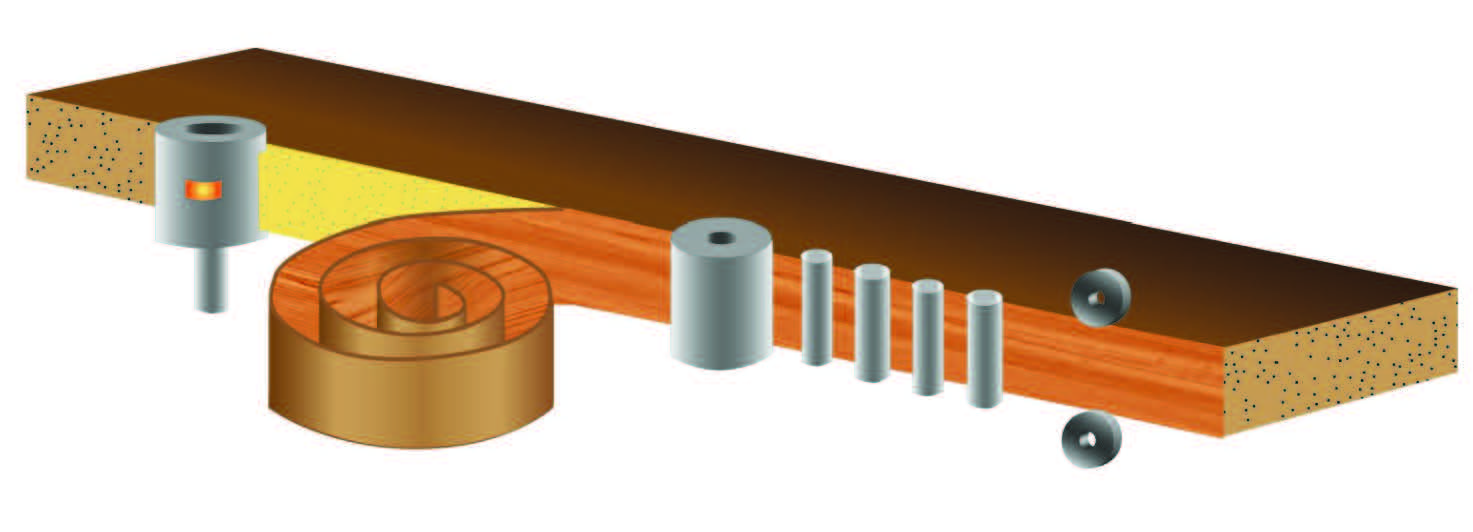
Princíp technológie: Kontinuálne nanášanie tavného lepidla valčekom alebo dýzou priamo na očistenú hranu substrátu (nosnej dosky) tesne pred pritlačením hranovacej pásky prítlačnými valcami.
Softforming
Pokročilá technológia olepovania, pri ktorej sa hranovacia páska plynule ohýba a lisuje cez zložito profilované (frézované) hrany dielcov. Tento proces kladie extrémne nároky na elasticitu lepiaceho filmu, rýchlosť tavenia a otvorenú dobu lepidla. Spolupráca s technikmi popredných výrobcov nám umožňuje navrhovať tavné lepidlá s vysokou počiatočnou pevnosťou (Green Strength), ktoré udržia hranu napnutú na profile ihneď po prechode prítlačnou zónou.
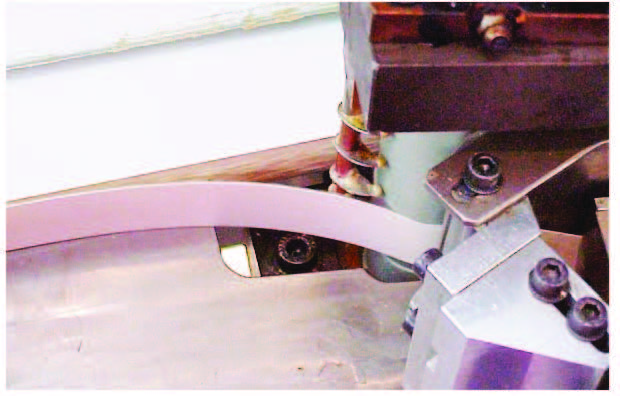
Valčekové nanášacie systémy v softformingových linkách musia pracovať s presnou reguláciou teploty a konzistentným nánosom, aby nedochádzalo k poškodeniu profilovaných hrán.
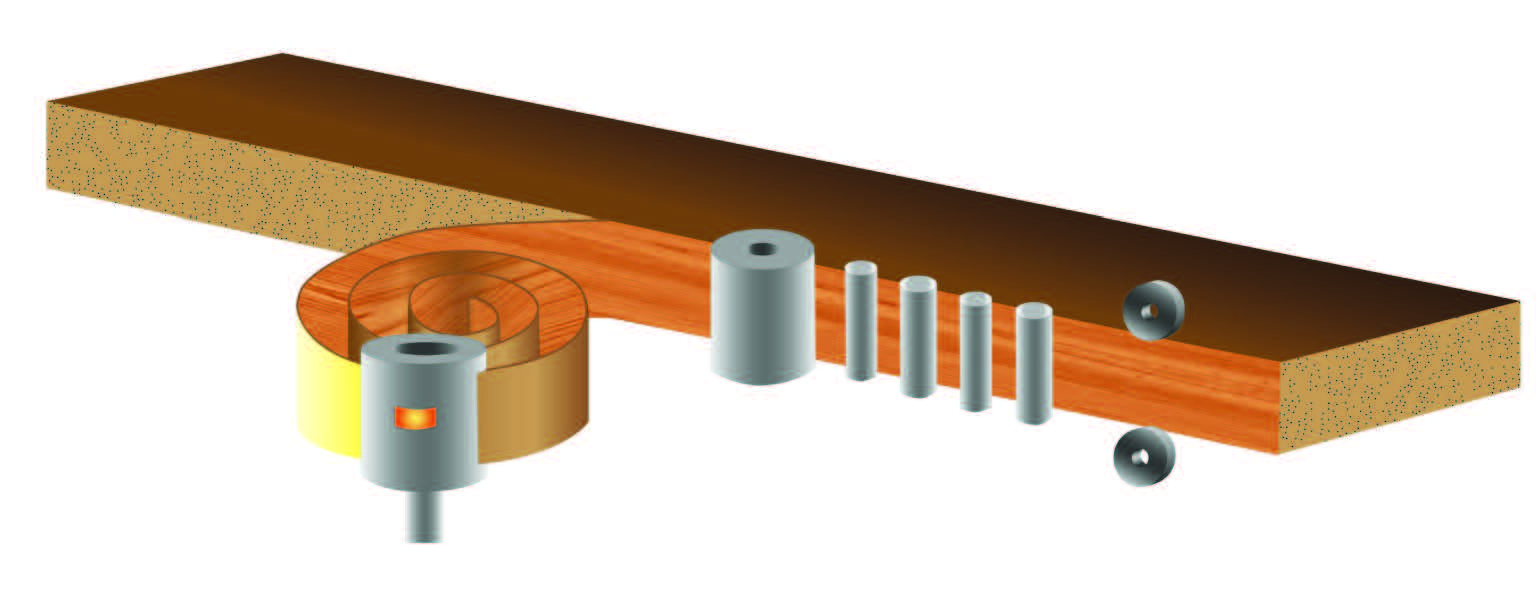
Princíp technológie: Tavné lepidlo je nanesené priamo na tvarovú hranu pásky alebo profil dielca. Špeciálne usporiadaná sada prítlačných valčekov následne kopíruje a dotláča hranu do všetkých záhybov profilu.
CNC obrábacie centrá
Olepovanie tvarových, krivkových a kruhových dielcov priamo na viacosových CNC strojoch pomocou integrovaných olepovacích agregátov. Vzhľadom na premenlivú rýchlosť posuvu pri prechode zložitými rádiusmi vyžaduje CNC olepovanie veľmi špecifické vlastnosti lepidla – široké tepelné okno, vysokú viskozitu za tepla a absolútne čistý odtrh bez tvorby „vlákien“. Pomáhame výrobným závodom odladiť tieto parametre priamo na ich strojnom parku.
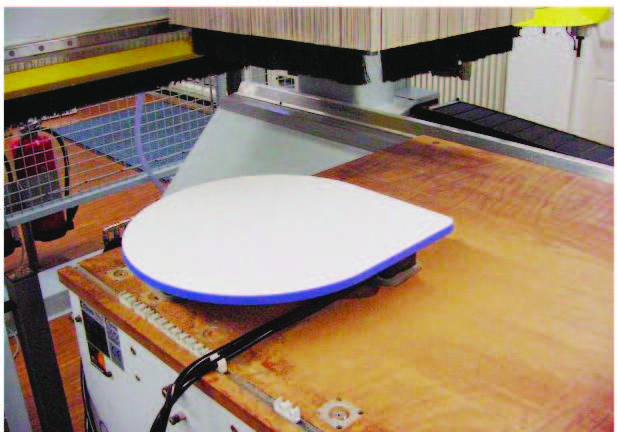
Integrované olepovacie agregáty na CNC hlavách pracujú s patrónami alebo granulátom. Vyžadujú lepidlá s extrémnou termickou stabilitou, ktoré nedegradujú ani pri dlhšom státí v tavnej komore.
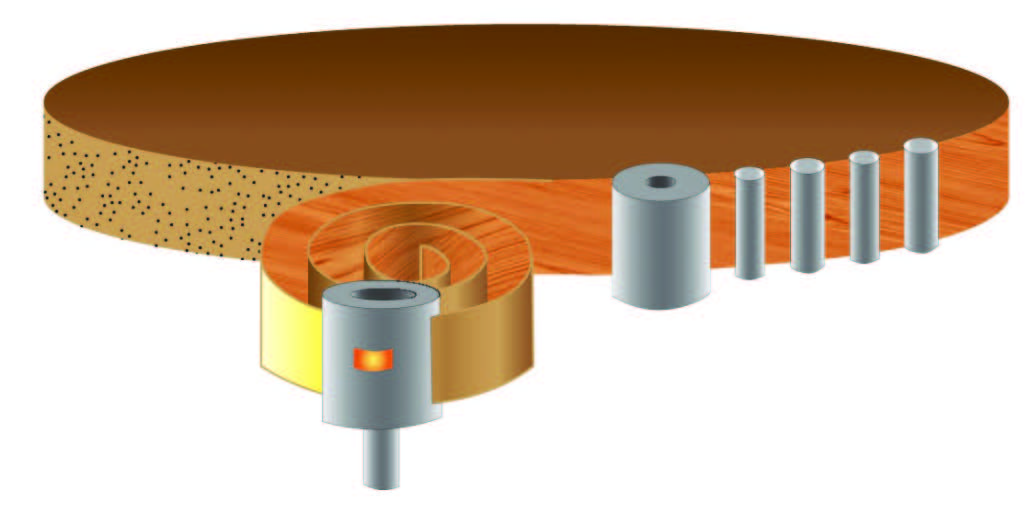
Princíp technológie: Nanášanie lepidla na hranovaciu pásku, ktorá je roboticky vedená okolo kruhového či zakriveného dielca fixovaného na vákuových prísavkách pracovného stola.
Postforming
Technológia plynulého ohýbania vysokotlakového laminátu (HPL) cez zaoblenú hranu nosnej drevovláknitej dosky (najčastejšie DTD). Postforming sa vykonáva buď do profilu tvaru „L“ (jeden ohyb), alebo „U“ (obojstranný ohyb) – typickým príkladom je výroba odolných kuchynských pracovných dosiek či parapetov. Pri profiloch tvaru „U“ laminát na spodnej strane nadväzuje na protiťažný papier. Tento kritický spoj je z hľadiska dlhej životnosti ideálne pretrieť tenkým prúžkom tavného polyuretánového (PUR) lepidla. Vznikne tak stopercentná ochranná bariéra (uzáver), ktorá zabráni vnikaniu vlhkosti a vodnej pary zo vstavaných spotrebičov (umývačky, rúry) do jadra dosky.
Postup postformingu v 4 krokoch
1. Príprava substrátu
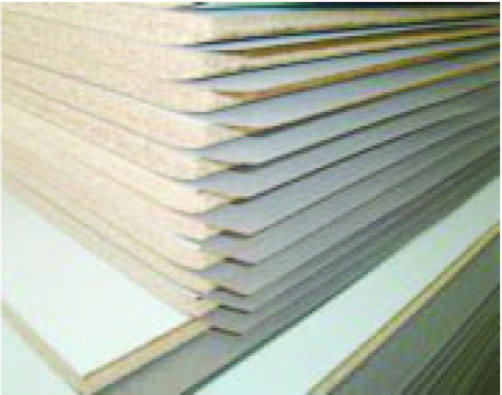 Príprava štósu nosných dosiek s presne vyfrézovaným rubom/rádiusom na hrane.
2. Nástrek lepidla
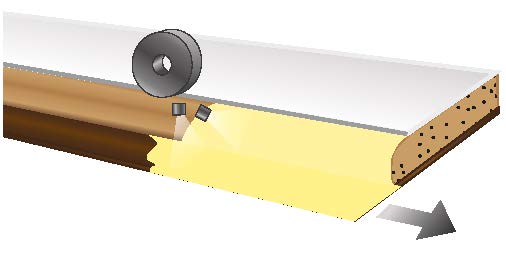 Kontinuálne nanášanie lepiaceho filmu na profilovanú hranu a na plochu laminátu HPL.
3. Ohrev a zmäkčenie
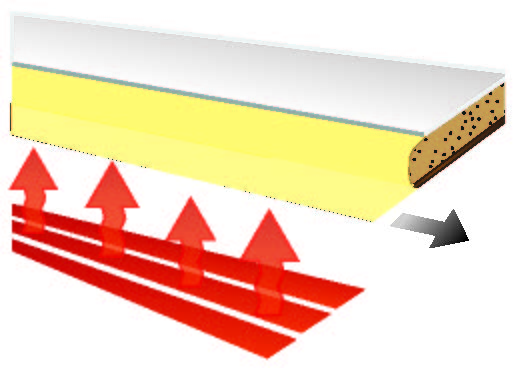 Riadený predohrev lampou, vďaka ktorému laminát zmäkne a získa plasticitu nutnú na ohyb bez prasknutia.
4. Záverečný prítlak
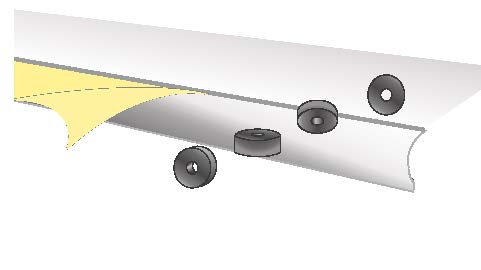 Tvarové prítlačné valce plynule zavinú a zafixujú zahriaty laminát cez rádius dosky.
Obaľovanie profilov
Kontinuálne obaľovanie (kašírovanie) lineárnych tvarových profilov, líšt a rámov dekoratívnymi materiálmi z role (fólia, dyha, papier). Táto technológia vyžaduje precízne mechanické kopírovanie profilu prítlačnými kladkami a okamžitú lepivosť. Od roku 1992 dodávame priemyselné lepidlá pre štandardné interiérové aplikácie aj pre najnáročnejšie exteriérové stavebné prvky. Na základe vášho strojného vybavenia a nárokov na výsledný produkt vám pomôžeme vybrať optimálnu technológiu nánosu aj chemickú bázu lepidla.
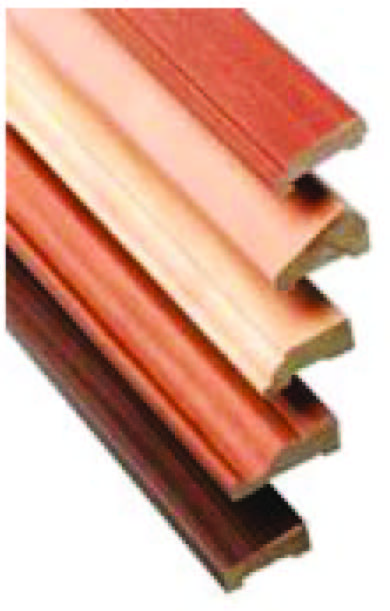
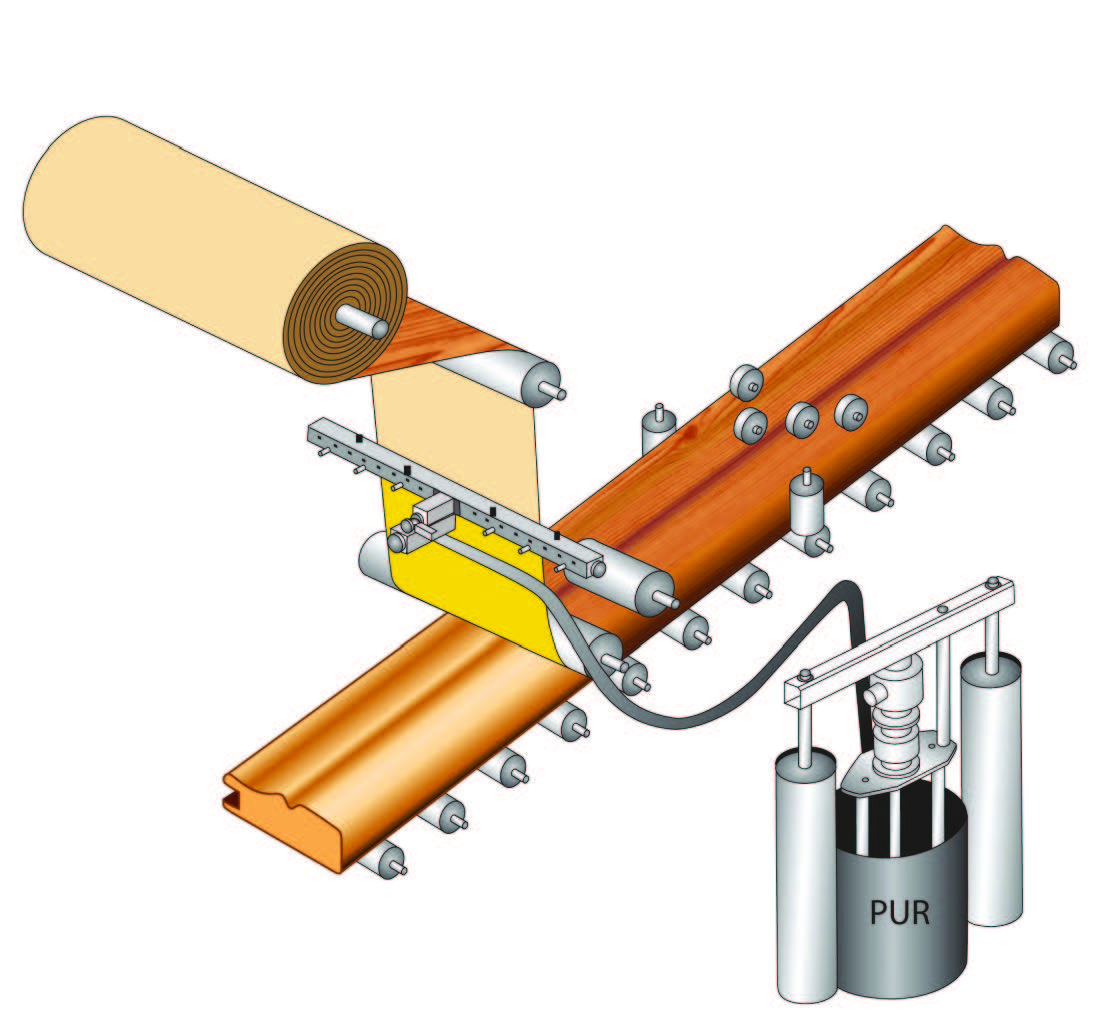
Princíp technológie: Typickým príkladom je obaľovanie podlahových a interiérových líšt z MDF. Lepidlo (najčastejšie EVA, PO alebo reaktívne PUR) sa nanáša dýzou či slotovou dýzou priamo na dekoratívnu fóliu s drevodekorom, ktorá sa následne systémom kladiek plynule pritláča na tvarovaný substrát.
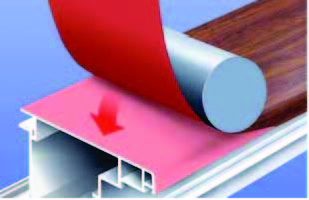
Princíp technológie: Obaľovanie plastových okenných a dverných profilov dekoračnou fóliou. Vzhľadom na extrémne namáhanie na slnku a mraze je tu bezpodmienečne nutné použiť chemický primér (aktivátor) na úpravu povrchu PVC a následne tavné PU lepidlo, ktoré vytvorí nerozoberateľný, poveternostne odolný chemický spoj.
Technická podpora a odladenie linky priamo vo výrobe
Na trhu pôsobíme už od roku 1992. Za ten čas sme nazbierali hlboké odborné znalosti, ktoré neustále rozvíjame vďaka úzkej spolupráci s technikmi popredných svetových výrobcov, ako je H.B. Fuller (značka RAKOLL) alebo Synthos (značka WOODMAX). Chápeme, že moderné priemyselné a strojové technológie vyžadujú úplne presné nastavenie viskozity, tavenia, primerovania a nánosu. Neponúkame univerzálny produkt, ale riešenie na mieru vášmu komplexnému strojnému parku.
Čo pre vás zabezpečíme?
- Návrh optimálneho lepidla a primeru na základe testovania vašich profilov a fólií
- Osobnú návštevu technika a nastavenie nanášacích parametrov (dýz, valcov) na vašich strojoch
- Pravidelné konzultácie na zefektívnenie, úsporu lepidla a zrýchlenie výrobného cyklu
FAQ
1. Ako funguje plošné kašírovanie s PVAc lepidlami?
Pri plošnom kašírovaní s PVAc lepidlami sa lepidlo nanáša na nosný materiál, potom nasleduje sušiaca zóna na odparenie vody a následné zalisovanie dekoratívneho materiálu. Stránka ukazuje princíp tohto procesu formou schémy.
2. V čom sa líši kašírovanie tavnými lepidlami?
Pri tavných lepidlách odpadá sušiaca zóna, pretože lepidlo tuhne ochladením. To umožňuje rýchlejšiu nadväznosť ďalších výrobných krokov a je vhodné pre kontinuálne strojové prevádzky.
3. Na čo slúži membránový lis pri 3D kašírovaní?
Membránový lis využíva tlak a teplo na prilisovanie termoplastickej fólie na tvarovo frézovaný dielec, najčastejšie z MDF. Dôležitá je príprava dielca, správny nástrek lepidla, sušenie a následná aktivácia pri lisovaní.
4. Aký je rozdiel medzi softformingom a postformingom?
Softforming sa používa pri olepovaní profilovaných hrán hranovacou páskou, zatiaľ čo postforming označuje ohýbanie laminátu HPL cez zaoblenú hranu nosnej dosky, napríklad pri pracovných doskách.
5. Prečo je pri obaľovaní PVC profilov dôležitý primer?
Pri plastových okenných a dverných profiloch je povrch vystavený slnku, mrazu a vlhkosti. Primer pomáha upraviť povrch PVC tak, aby následné tavné PU lepidlo vytvorilo stabilný a dlhodobo odolný spoj.